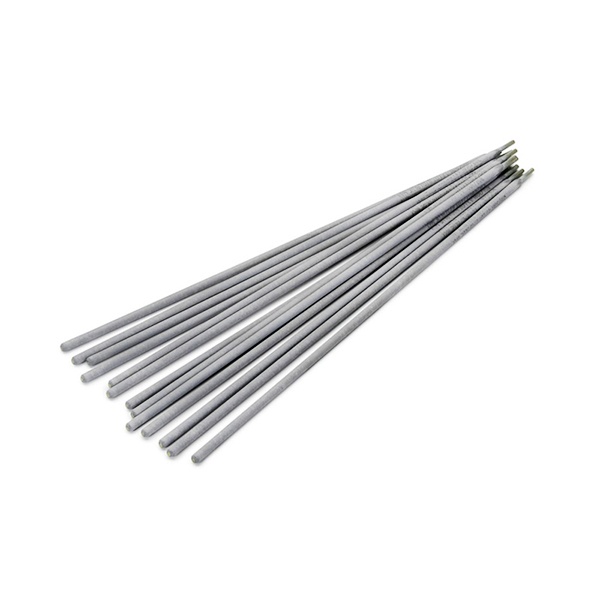
Электрод сварочный стальной ОК-92.18
- Марка ОК-92.18
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОК-92.18
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Могилёве
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электрод ОК 92.18 предназначен для дуговой сварки методом MMA чугуна: серого, высокопрочного и ковкого, а также для соединения чугуна со сталью. Наибольшее распространение практика получила при ремонте чугунных корпусных деталей — картеров автомобилей, различных отливок — и при заварке литейных дефектов, когда к прочности наплавленного металла не предъявляют высоких требований. Для снабжения под конкретную ремонтную программу в Могилёве такая узкая специализация важнее универсальности: электродом работают там, где нужна не прочность, а пластичность и стойкость к образованию трещин.
Что даёт никелевый сердечник
В основе электрода — сердечник из чистого никеля с основным покрытием с высоким содержанием графита. Наплавленный металл содержит более 92% никеля, отличается высокой пластичностью — по этому показателю марка считается одной из лучших в линейке материалов для сварки чугуна. Практический смысл в том, что шов легче переносит остаточные напряжения в хрупкой чугунной детали и меньше склонен к трещинам, а сам процесс менее требователен к квалификации сварщика. Наплавка механически обрабатывается, поэтому после ремонта поверхность можно проточить или отфрезеровать в размер. Типичные показатели металла шва — предел прочности около 300 МПа, твёрдость порядка 155 HB.
Технологические условия работы
Сварку ведут переменным током или постоянным с обратной полярностью при напряжении холостого хода около 50 В — такой режим позволяет работать и от бытовых источников питания. Возможна сварка на холодную или с небольшим подогревом; для толстых деталей подогрев доводят до 150–300 °C. Покрытие перед работой прокаливают при 180–220 °C в течение двух часов. Чтобы результат был предсказуемым, рекомендуются умеренные токи, предельно короткая дуга, наплавка узкими валиками в продольном направлении участками до 50 мм, послойное охлаждение на воздухе и медленное остывание детали в целом. Марка не предназначена для чугунов с высоким содержанием серы и фосфора, а также для больших толщин — это ограничение важно учитывать при планировании ремонта.
Выбор диаметра и поставка
Электрод поставляется диаметром 3, 4 и 5 мм. Диаметр подбирают по толщине стенки детали и требуемому току: для тонкостенного литья и холодной сварки берут меньший, для более массивных сечений — больший, согласуя его с допустимыми токами источника питания. Соответствие марки стандартам EN ISO 1071 (E C Ni-Cl 3) и AWS A5.15 (ENi-Cl) позволяет сверить её с требованиями технического задания до закупки. Поставку электродов организациям Могилёва и по Могилёву ведёт компания «ООО "Стилпоинт"»; подобрать размер и уточнить детали по партии можно по телефону +375 (29) 863-33-31 или по электронной почте sales@steelpoint.by.
Характеристики
- Марка ОК-92.18
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные