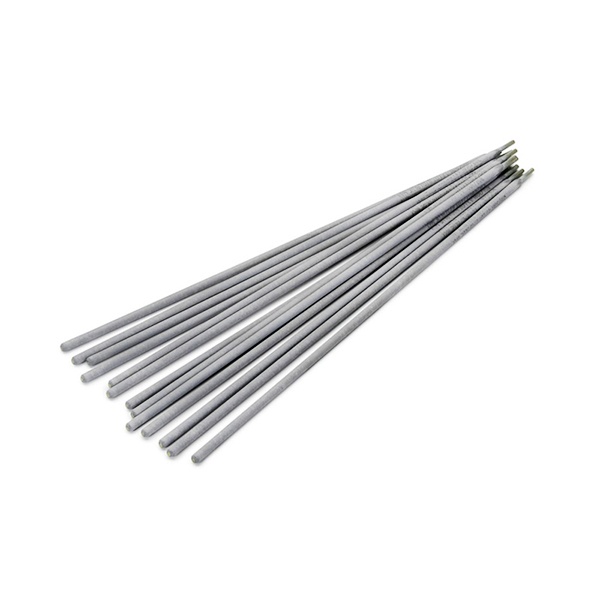
Электрод сварочный стальной ОЗЧ-6
- Марка ОЗЧ-6
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
- Марка ОЗЧ-6
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные
Цена: по запросу
Наличие: на складе в Могилёве
Варианты и условия оплаты
- Безналичный расчет (на расчетный счет компании, платежным поручением в любом банке РБ);
Способы доставки
- Доставка автомобильным и железнодорожным транспортом (в т.ч. сборными вагонами) грузоподъемностью от 1 кг до 40 тонн и длиной кузова от 3 до 12 метров;
- Доставка собственным автотранспортом компании;
- Организация прямых вагонных поставок с заводов-производителей;
- Самовывоз со склада;
- Доставка до терминала транспортной компании;
Описание
Электроды ОЗЧ-6 применяют для ручной дуговой сварки и наплавки деталей из серого и ковкого чугуна. Основная область — ремонт чугунных корпусов, кронштейнов, фланцев, а также тонкостенных элементов, где нагрев заготовки нежелателен. Сварка ведётся без предварительного подогрева изделия, что упрощает работу с крупными и уже установленными узлами. Марка технологична при заварке сквозных дефектов на весу и при ремонте «горелого» чугуна, долго работавшего при высоких температурах.
Конструкция и рабочие свойства
Покрытие электрода относится к основному типу, в наплавленном металле преобладает медь, присутствуют никель, хром, марганец и бор. Такой состав обеспечивает пластичность шва и снижает риск появления трещин при остывании. Твёрдость наплавленного металла в исходном состоянии составляет 160–200 HB, поэтому наплавку можно обрабатывать механически и при необходимости упрочнять деталь повторно. Коэффициент наплавки — около 15,5 г/А·ч, расход на 1 кг наплавленного металла — порядка 1,4 кг.
Сварку выполняют на постоянном токе обратной полярности, дугу держат короткой. Шов накладывают небольшими валиками длиной 30–50 мм, давая каждому остыть на воздухе до температуры не выше 100 °С, и проковывают слабыми ударами молотка. Это уменьшает остаточные напряжения в чугуне. Работа возможна в нижнем и вертикальном пространственных положениях.
Выбор диаметра и режимы
Электрод поставляется диаметром 3, 4 или 5 мм — размер подбирают под толщину кромок и требуемую производительность наплавки. Ориентировочный ток для нижнего положения: около 80–100 А для 3 мм, 140–160 А для 4 мм и 180–200 А для 5 мм; при сварке в вертикальном положении ток снижают примерно на 10–20 А. Тонкие стенки удобнее варить электродом меньшего диаметра, массивные дефекты — большим, что сокращает число проходов. Перед применением покрытие прокаливают при 250–300 °С в течение часа, если оно увлажнилось сверх нормы.
Хранение и поставка
Электроды хранят в сухих закрытых помещениях с влажностью не выше 50 %, транспортируют только в крытых машинах, укладка — в один уровень. Оптовые партии формируются на поддонах с деревянной обрешёткой и стретч-плёнкой. Компания «ООО "Стилпоинт"» поставляет сварочные материалы организациям Могилёва; по вопросам подбора диаметра и оформления заказа на продукцию в Могилёве звоните по телефону +375 (29) 863-33-31 или пишите на sales@steelpoint.by.
Характеристики
- Марка ОЗЧ-6
- Назначение Для сварки теплоустойчивых сталей
- Материал Стальные